Deutsch
 English
 English (AE)
 Español
 Français
 中国
 Italiano
 한국어
 Polski
 русский
Semicondutores
AVANÇOS NA TECNOLOGIA DE LIGAÇÃO DE FIOS DE COBRE - Produção de semicondutores
Resumo
A cada nova geração, espera-se que os dispositivos eletrónicos ofereçam um desempenho superior em espaços cada vez mais compactos. Esta tendência contínua exige a miniaturização constante dos componentes e o melhoramento das estruturas. O advento da ligação por fio revolucionou a montagem e a embalagem de circuitos integrados e outros dispositivos na indústria de semicondutores. Este artigo oferece uma exploração abrangente do histórico da ligação por fios, incluindo a sua evolução, os avanços e as vantagens e considerações económicas associadas à sua implementação. Além disso, será abordada a importância do gás formador na qualidade do fio de cobre e o impacto do nível de oxigénio durante o processo. Os misturadores e analisadores de gases não só tornam o processo particularmente económico, como também contribuem significativamente para a melhoria de todo o processo de ligação por fio.
1. INTRODUÇÃO
A ligação por fio é uma tecnologia crucial na indústria microelectrónica, facilitando a interligação de dispositivos de circuitos integrados (CIs) e dos seus encapsulamentos. Após décadas de utilização de fios de ouro (Au), os avanços na ligação por fio permitiram substituir os fios de ouro por fios de cobre (Cu). No entanto, esta mudança trouxe consigo alguns desafios relacionados com a qualidade do processo de interligação. Modificações nas ligações e a utilização de gases formadores são apresentadas para resolver estes desafios. O papel crucial dos misturadores e analisadores de gases na obtenção de um gás de proteção de elevada qualidade é inegável. Neste artigo, nas partes 2 a 6, são investigados diversos aspetos da ligação por fio de cobre.
A Parte 2 oferece uma visão geral abrangente da tecnologia de ligação de fios de cobre. Explora a sua progressão histórica, traçando as suas origens desde os primórdios da ligação de fios até ao presente, onde o cobre emergiu como uma alternativa popular ao fio de ouro tradicional. São elucidados diferentes métodos de ligação, demonstrando a evolução do processo e as inovações técnicas que moldaram a ligação moderna dos fios de cobre. Além disso, esta secção examina novos métodos recentemente desenvolvidos, destacando as suas potenciais vantagens e as suas implicações para o futuro da embalagem de microelectrónica.
A Parte 3 centra-se na eficácia dos níveis de oxigénio (O2) durante o processo de ligação dos fios de cobre. Os níveis de O2 podem influenciar significativamente os resultados do processo de ligação e afetar as propriedades das ligações dos fios de cobre. Esta parte da investigação esclarece o efeito do nível de O2 na qualidade da ligação.
A Parte 4 explora os fatores que afetam a obtenção de uma FAB robusta e completa para criar uma ligação fiável. A utilização de gás de proteção (gás formador), o controlo do caudal do gás formador, o controlo do caudal do EFO e o comprimento da folga do EFO são considerados os fatores que afetam a ligação.
A Parte 5 explora a aplicação prática e o valor de um misturador de gases, de um analisador de gases e de alguns equipamentos relacionados no processo de ligação de fios de cobre. Estes dispositivos são essenciais para controlar a composição e a pureza dos gases de formação utilizados durante o recozimento. Compreender a sua usabilidade e os seus benefícios pode levar a processos de ligação mais eficientes e precisos, contribuindo para maiores rendimentos e maior fiabilidade no fabrico.
Finalmente, na parte 6, a investigação culmina com uma visão das futuras tendências na tecnologia de ligação de fios de cobre, apresentando potenciais áreas de inovação e investigação no melhoramento de misturadores de gases e acessórios relacionados. Estas novas tecnologias abrem caminho para embalagens microelectrónicas mais fiáveis e eficientes no futuro.
2. HISTÓRIA, TECNOLOGIA E MÉTODOS, VANTAGENS E DESVANTAGENS
2.1. HISTÓRICO DA LIGAÇÃO POR FIOS
Primeiros passos:
Início da década de 1950: Introdução da ligação por fio para interligar chips de circuitos integrados.
Utilização de técnicas manuais de ligação de fios com fio de ouro.
Avanços:
Décadas de 1960 e 1970: Desenvolvimento de máquinas automáticas de ligação de fios para produção em massa.
Ampla adoção do fio de ouro como material de ligação preferencial.
O aparecimento da ligação de fios de cobre:
Final da década de 1990 e início da década de 2000: Exploração de materiais alternativos devido ao aumento dos preços do ouro.
Introdução do fio de cobre como potencial alternativa ao fio de ouro.
Aceitação e adoção:
Início dos anos 2000: Utilização inicial de ligações com fios de cobre em aplicações específicas.
As vantagens do fio de cobre, como a relação custo-benefício e as propriedades superiores, são cada vez mais reconhecidas.
Uso comum:
Década de 2010: Crescente aceitação e implementação da ligação de fios de cobre.
Ampla adoção em diversos encapsulamentos de semicondutores.
Investigação em andamento:
Atualmente: Investigação e desenvolvimento contínuos para melhorar a tecnologia de ligação de fios de cobre.
Exploração de novos materiais e técnicas avançadas de colagem.
2.2. TECNOLOGIA DE LIGAÇÃO POR FIO
A ligação por fio é um método para criar interligações elétricas entre dois materiais metálicos, como o fio e a superfície de contacto ou o fio e a superfície de terminal. A ligação por fio utiliza um fio fino e uma combinação de calor, pressão e/ou energia ultrassónica e, dependendo do material do fio e do contacto, ligas como soluções sólidas ou compostos intermetálicos (CIM) podem ser formadas na interface de ligação [1]. Existem três tecnologias para o processo de ligação por fio: ligação por termocompressão, ligação ultrassónica e ligação termossónica. Uma comparação destas três tecnologias de ligação por fio é apresentada na Tabela I [2].
2.2.1. Ligação por termocompressão
A colagem por termocompressão é um processo que utiliza a temperatura e a pressão. Este processo requer uma temperatura acima dos 300 °C e uma força de colagem de cerca de 0,147–0,245 N, que são muito elevadas e podem danificar a estrutura da almofada inferior [2].
2.2.2. Colagem ultrassónica
A colagem ultrassónica utiliza força e potência ultrassónica e, ao contrário da colagem por termocompressão, não requer uma temperatura elevada. Esta tecnologia é realizada à temperatura ambiente, porque a energia ultrassónica provoca alterações morfológicas equivalentes às provocadas pelo calor, causando assim menos danos [2].
2.2.3. Colagem termossónica
A tecnologia de ligação termossónica consiste na utilização de energia ultrassónica, pressão e calor para formar uma ligação metalúrgica. A força e o tempo de ligação na ligação ultrassónica e termossónica são menores do que na ligação por termocompressão. No processo de ligação termossónica, o calor é fornecido colocando o componente numa plataforma aquecida ou com uma ferramenta de ligação térmica. A força de ligação é aplicada para o contacto com a superfície de ligação, pressionando a ferramenta de ligação contra o fio. A força da ferramenta controla a quantidade de peso necessária para ligar o fio à superfície do pad. A metalização do fio e do pad é amolecida pelo calor e pela energia ultrassónica, e é deformada contra a metalização do pad, formando assim uma ligação metalúrgica [2].
TABELA 1. Tecnologia de ligação de fios
Termocompressão | Termossónico | Ultrassónico | |
| Potência ultrassónica | Não | Sim | Sim |
| Força de ligação | Alto | Baixo | Baixo |
| Temperatura | Alta (> 300℃) | Médio (120-220 ℃) | Baixa (temperatura ambiente) |
| Tempo de ligação | Longo | Curto | Curto |
| Material de fio | Au | Au | Au, Al |
| Material da almofada | Au, Al | Au, Al | Au, Al |
| Contaminação | Fortemente afetado | Meio | Meio |
2.3. CLASSIFICAÇÃO DA LIGAÇÃO POR FIOS
As ligações por fio podem ser classificadas em dois tipos: ligação esfera-cunha e ligação cunha-cunha.
2.3.1. Ligação por cunha esférica
No processo de ligação bola-cunha são necessários três eixos de movimento (direções X, Y e Z). Este método é utilizado para formar a maioria dos fios em embalagens elétricas e comummente para fios de Au e Cu [2].
2.3.2. Colagem em cunha
A ligação por cunha é preferida em aplicações de acesso profundo, passo fino e laços curtos e baixos, incluindo micro-ondas e optoelectrónica. Requer quatro eixos de movimento (direções X, Y e Z, bem como θ). É notável que, neste tipo de ligação, são utilizados fios de alumínio (Al) [2].
De entre as tecnologias de ligação de fios, a ligação termossónica é a técnica mais comum utilizada em encapsulamentos de semicondutores. Além disso, a ligação por esfera e cunha é mais comummente utilizada do que a ligação por cunha e cunha, uma vez que é muito mais rápida do que a ligação por cunha e cunha [2]. Uma comparação entre a ligação por esfera e a ligação por cunha é apresentada na Tabela II [2].
TABELA 2. Comparação das diferentes aplicações de colagem
ligação de bolas | Ligação em cunha | |
Técnicas de colagem | Termocompressão (T/C) | Termossónico (T/S) |
Termossónico (T/S) | Ultrassónico (U/S) | |
Temperatura | T/C––> 300 °C | Fio de alumínio — U/S à temperatura ambiente |
T/S––120–220 °C | Fio de ouro — T/S 120–220 °C | |
Tamanho do fio | Pequeno (<75 μm) | Fio ou fita de qualquer tamanho |
Tamanho da almofada | Grande (3 a 5 vezes o diâmetro do fio) | Área de contacto menor que a de uma ligação esférica. Ideal para aplicações em micro-ondas. O tamanho da área de contacto é 2 a 3 vezes o diâmetro do fio (podendo ser igual a 1,2 vezes a largura da fita). |
Material da almofada | Au, Al | Au, Al |
Material de fio | Au | Au, Al |
Velocidade | Rápido (10 fios/s) | Relativamente lento (4 fios/s) |
Durante o processo de ligação por esfera e cunha, a ligação termossónica cria a primeira ligação, denominada ligação por esfera, normalmente no pad do chip, e depois a segunda ligação, denominada ligação por cunha, noutro metal. Em primeiro lugar, a extremidade livre do fio é dividida em três partes: uma esfera de ar livre (FAB), uma zona afetada pelo calor (ZAC) e o fio trefilado devido à extinção por chama elétrica (EFO). O processo EFO forma a FAB por ionização do espaço de ar. A Figura 1 [2] mostra um esquema do processo de ligação por esfera e cunha. Com base na Figura 1, a ferramenta de ligação, denominada capilar, desce até ao local da primeira ligação. No passo 3, a energia térmica e ultrassónica cria a primeira ligação, unindo uma esfera ao pad. Durante os passos 4, 5 e 6, o laço move-se para o outro metal para formar a segunda ligação. O movimento do laço é programado para atingir a altura e a forma desejadas. O passo 7 é o nível em que a segunda ligação é criada para unir a extremidade oposta do laço de fio ao metal do substrato. Durante os passos 8, 9 e 10, a ferramenta de ligação sobe para romper a ponta do fio e, em seguida, a altura da ferramenta de ligação aumenta ainda mais para a formação da esfera para criar novamente a primeira ligação [2].

2.4. VANTAGENS E DESVANTAGENS DOS FIOS DE OURO E COBRE
O fio de ouro (Au) tem sido o fio mais comum utilizado para ligar os pads de alumínio (Al) em chips de circuitos integrados (CIs) aos terminais de ligação (lead frames). O fio de Au tem sido utilizado há mais de 55 anos devido a algumas vantagens, incluindo propriedades mecânicas e elétricas, alta fiabilidade e facilidade de montagem [3]. No entanto, os elevados custos deste fio e o contínuo aumento dos preços de mercado levaram à procura de metalurgias alternativas [2]. Estes motivos levaram à procura de fios alternativos ao Au. Menor custo, maior resistência mecânica, menor resistência elétrica, crescimento intermetálico mais lento nos pads de Al e maior condutividade térmica são todos motivos que fazem do cobre (Cu) uma alternativa considerável. No entanto, a substituição do fio de Cu pelo fio de Au apresenta muitos desafios, incluindo uma elevada taxa de oxidação, corrosão e elevada dureza [3]. A Tabela 2 [4] mostra uma comparação das propriedades dos fios de Au e Cu. Devido à elevada dureza do fio de Cu em comparação com o Au e à baixa resistência à oxidação, uma série de fatores e parâmetros no processo de ligação, incluindo a força de ligação, devem ser controlados. A elevada dureza do Cu e a elevada força de ligação causam danos nos pads de Al durante o processo. Para reduzir o risco de danos nas almofadas de alumínio por parte dos fios de cobre, a indústria tem utilizado almofadas de alumínio mais espessas do que as utilizadas na ligação com fios de ouro, bem como acabamentos à base de níquel (Ni). Além disso, para evitar a oxidação, deve ser utilizado um gás inerte durante o processo de ligação. Em alguns casos, para aumentar a resistência à oxidação, os fabricantes de fios têm utilizado fios de cobre revestidos com paládio (PdCu). No entanto, o baixo custo do cobre impulsionou a transição dos fios de ouro para os fios de cobre [2].
TABELA 3. Propriedades dos materiais dos fios de Au e Cu
| Propriedade | AU | Cu |
| Condutividade térmica (W/mK) | 320 | 400 |
| Resistividade elétrica (Ωm) | 2.20 | 1,72 |
| Módulo de Young (GPa) | 60 | 130 |
| Coeficiente de Poisson | 0,44 | 0,34 |
| Tensão de escoamento (MPa) | 32,70 | 200 |
| Coeficiente de dilatação térmica (ppm/℃) | 14,40 | 16,50 |
| Dureza Vickers (MPa) | 216 | 369 |
Atualmente, existe uma abordagem global para o emprego de circuitos integrados (CIs) com ligação por fio de cobre. O aumento do preço do ouro e a crescente procura mundial de dispositivos eletrónicos são os principais fatores que impulsionam esta tendência atual. Empresas como a Amkor, Texas Instruments (TI), Heraeus, Altera, Carsem, Freescale, Infineon e várias empresas japonesas adotaram esta abordagem nas suas instalações. No entanto, muitas empresas ainda não estão preparadas para utilizar fio de cobre nos seus setores devido ao custo, ao equipamento e à expertise necessários para desenvolver o processo de ligação por fio de cobre [3].
3. A EFICÁCIA DO NÍVEL DE O2
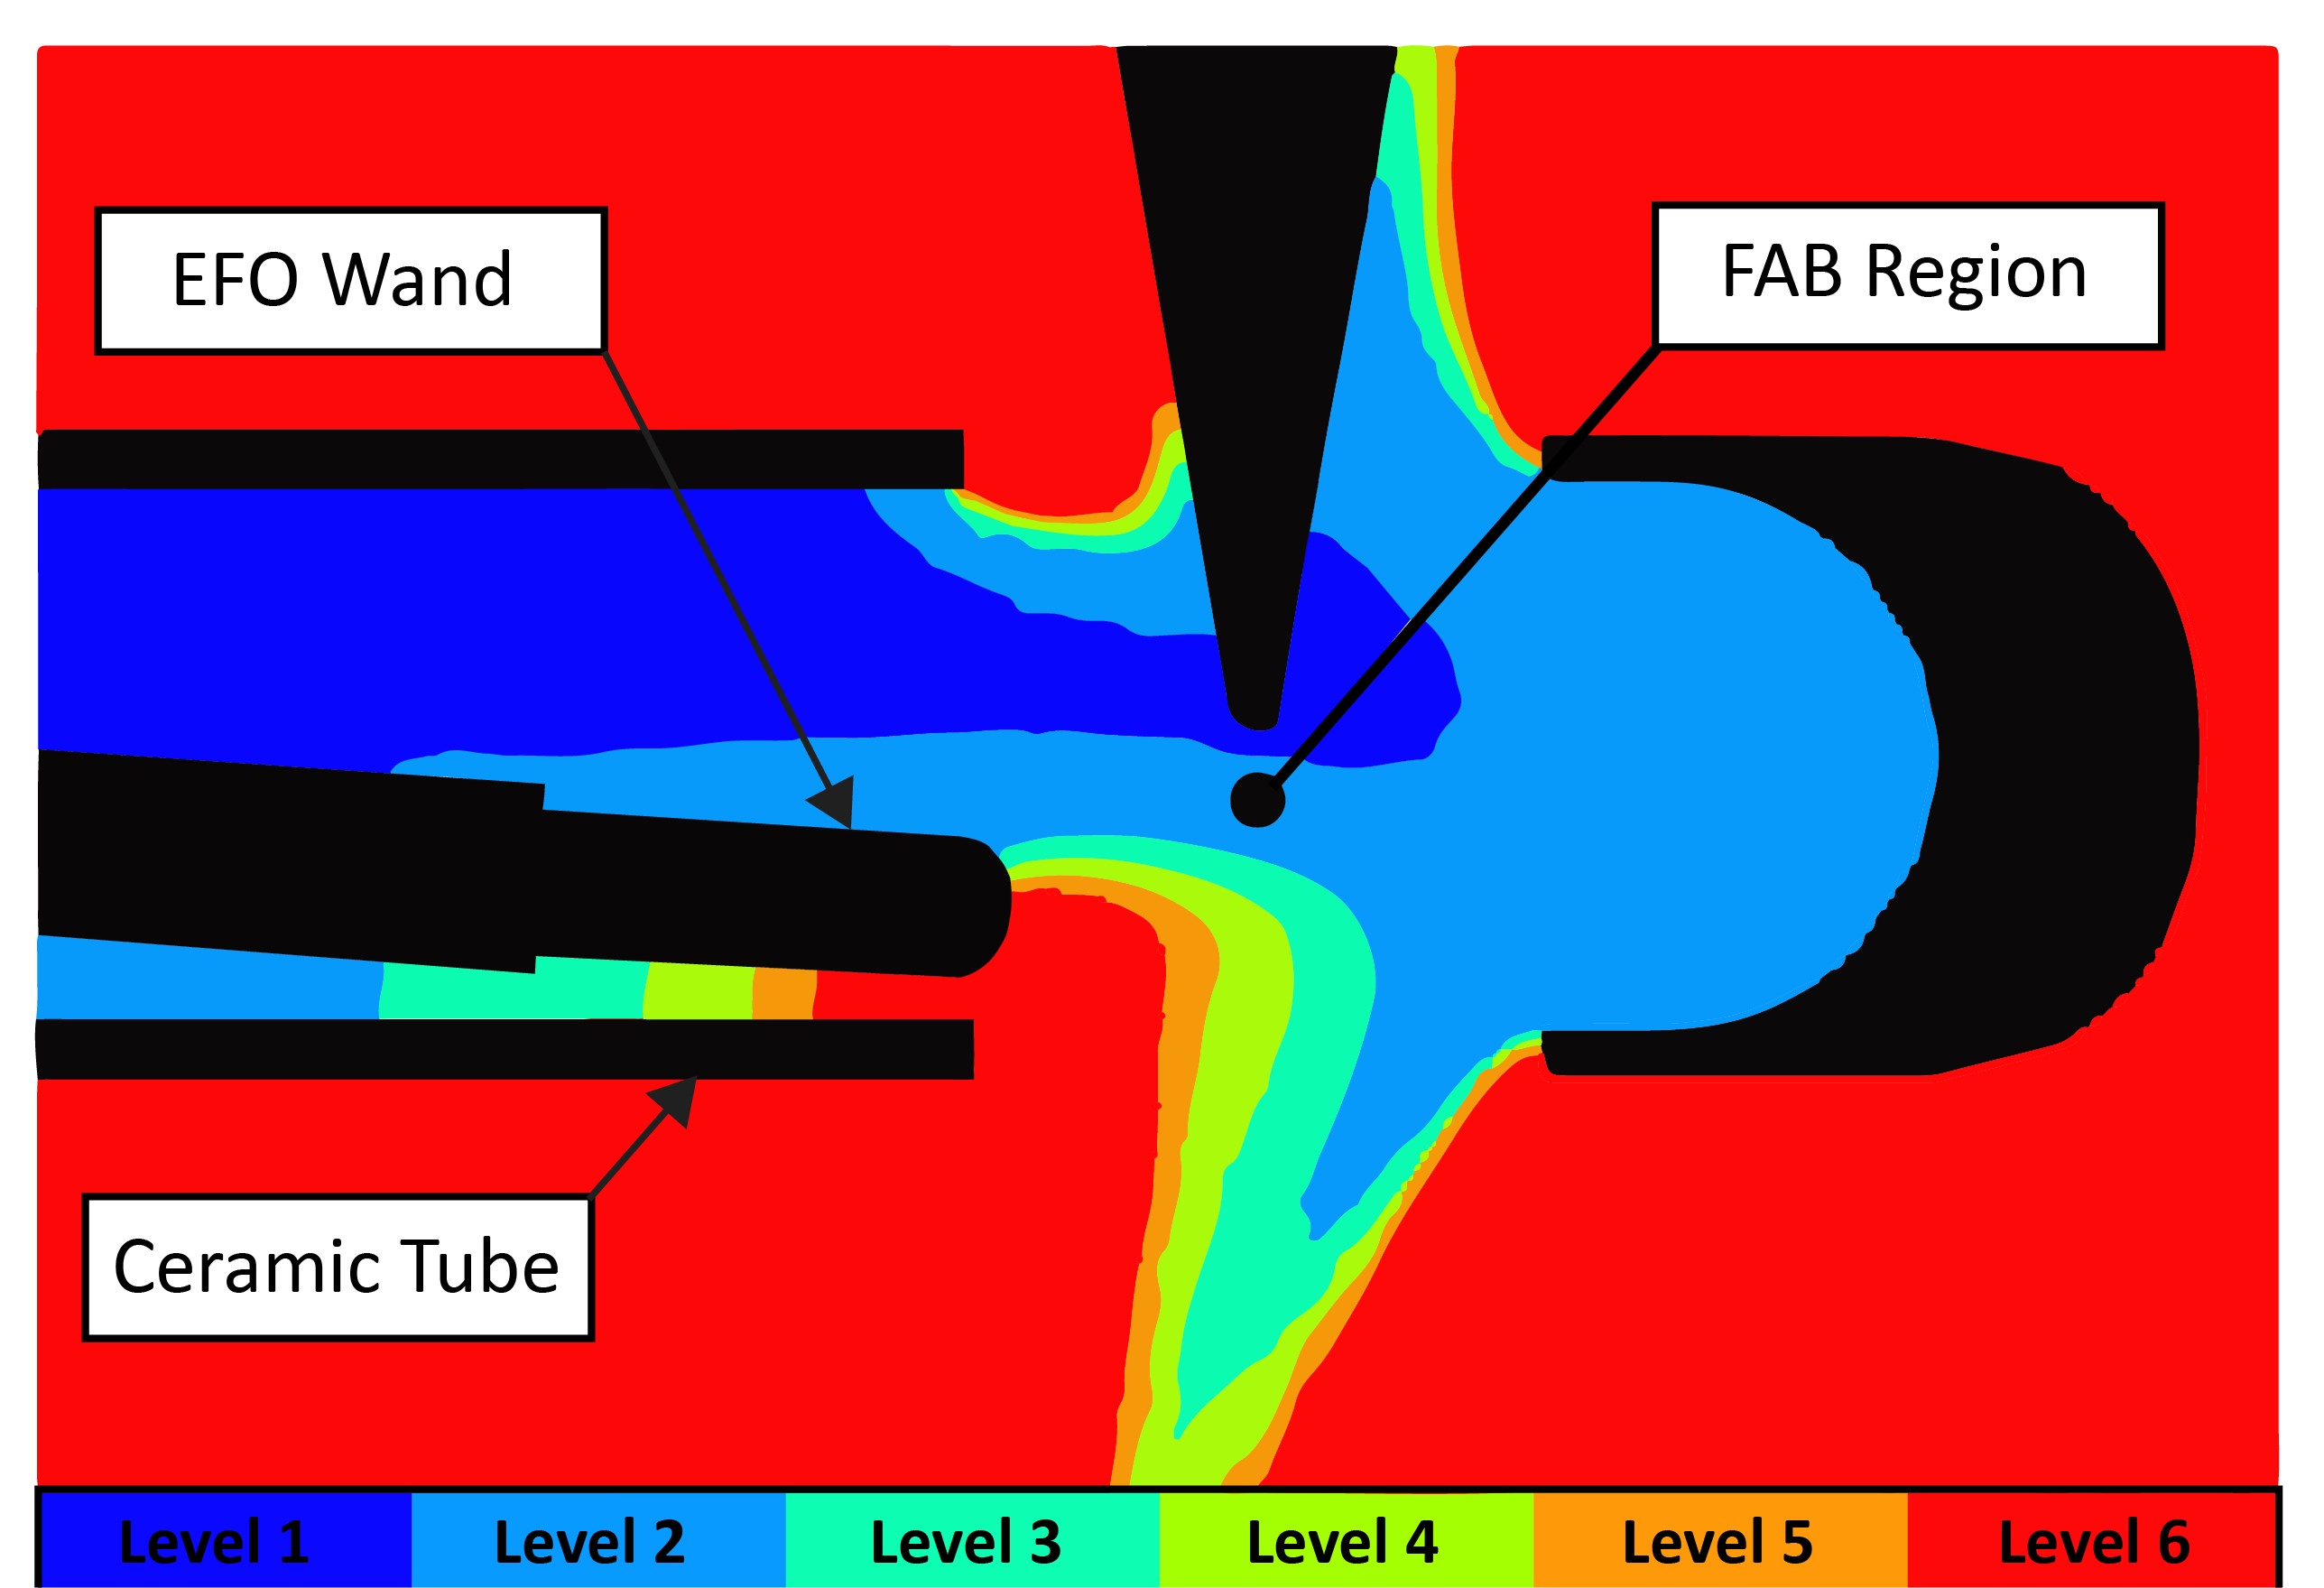
No estudo de John Foley e outros [5], a geometria interna e o comportamento do fluxo de gás são investigados usando dinâmica de fluidos computacional (CFD). Um dos parâmetros previstos pela CFD são os níveis de oxigénio no ambiente de formação da FAB. O ambiente controlado é estudado detalhadamente enquanto os níveis de oxigénio são monitorizados com um sensor de oxigénio. A importância do nível de O2 na ligação dos fios de cobre reside em garantir que ocorre uma oxidação mínima durante o processo, dado que a oxidação irá afetar a capacidade de ligação, a resistência da ligação e a qualidade da ligação. A Figura 2 [5] mostra o modelo CFD da geometria interna e o comportamento do escoamento de gás caracterizado.
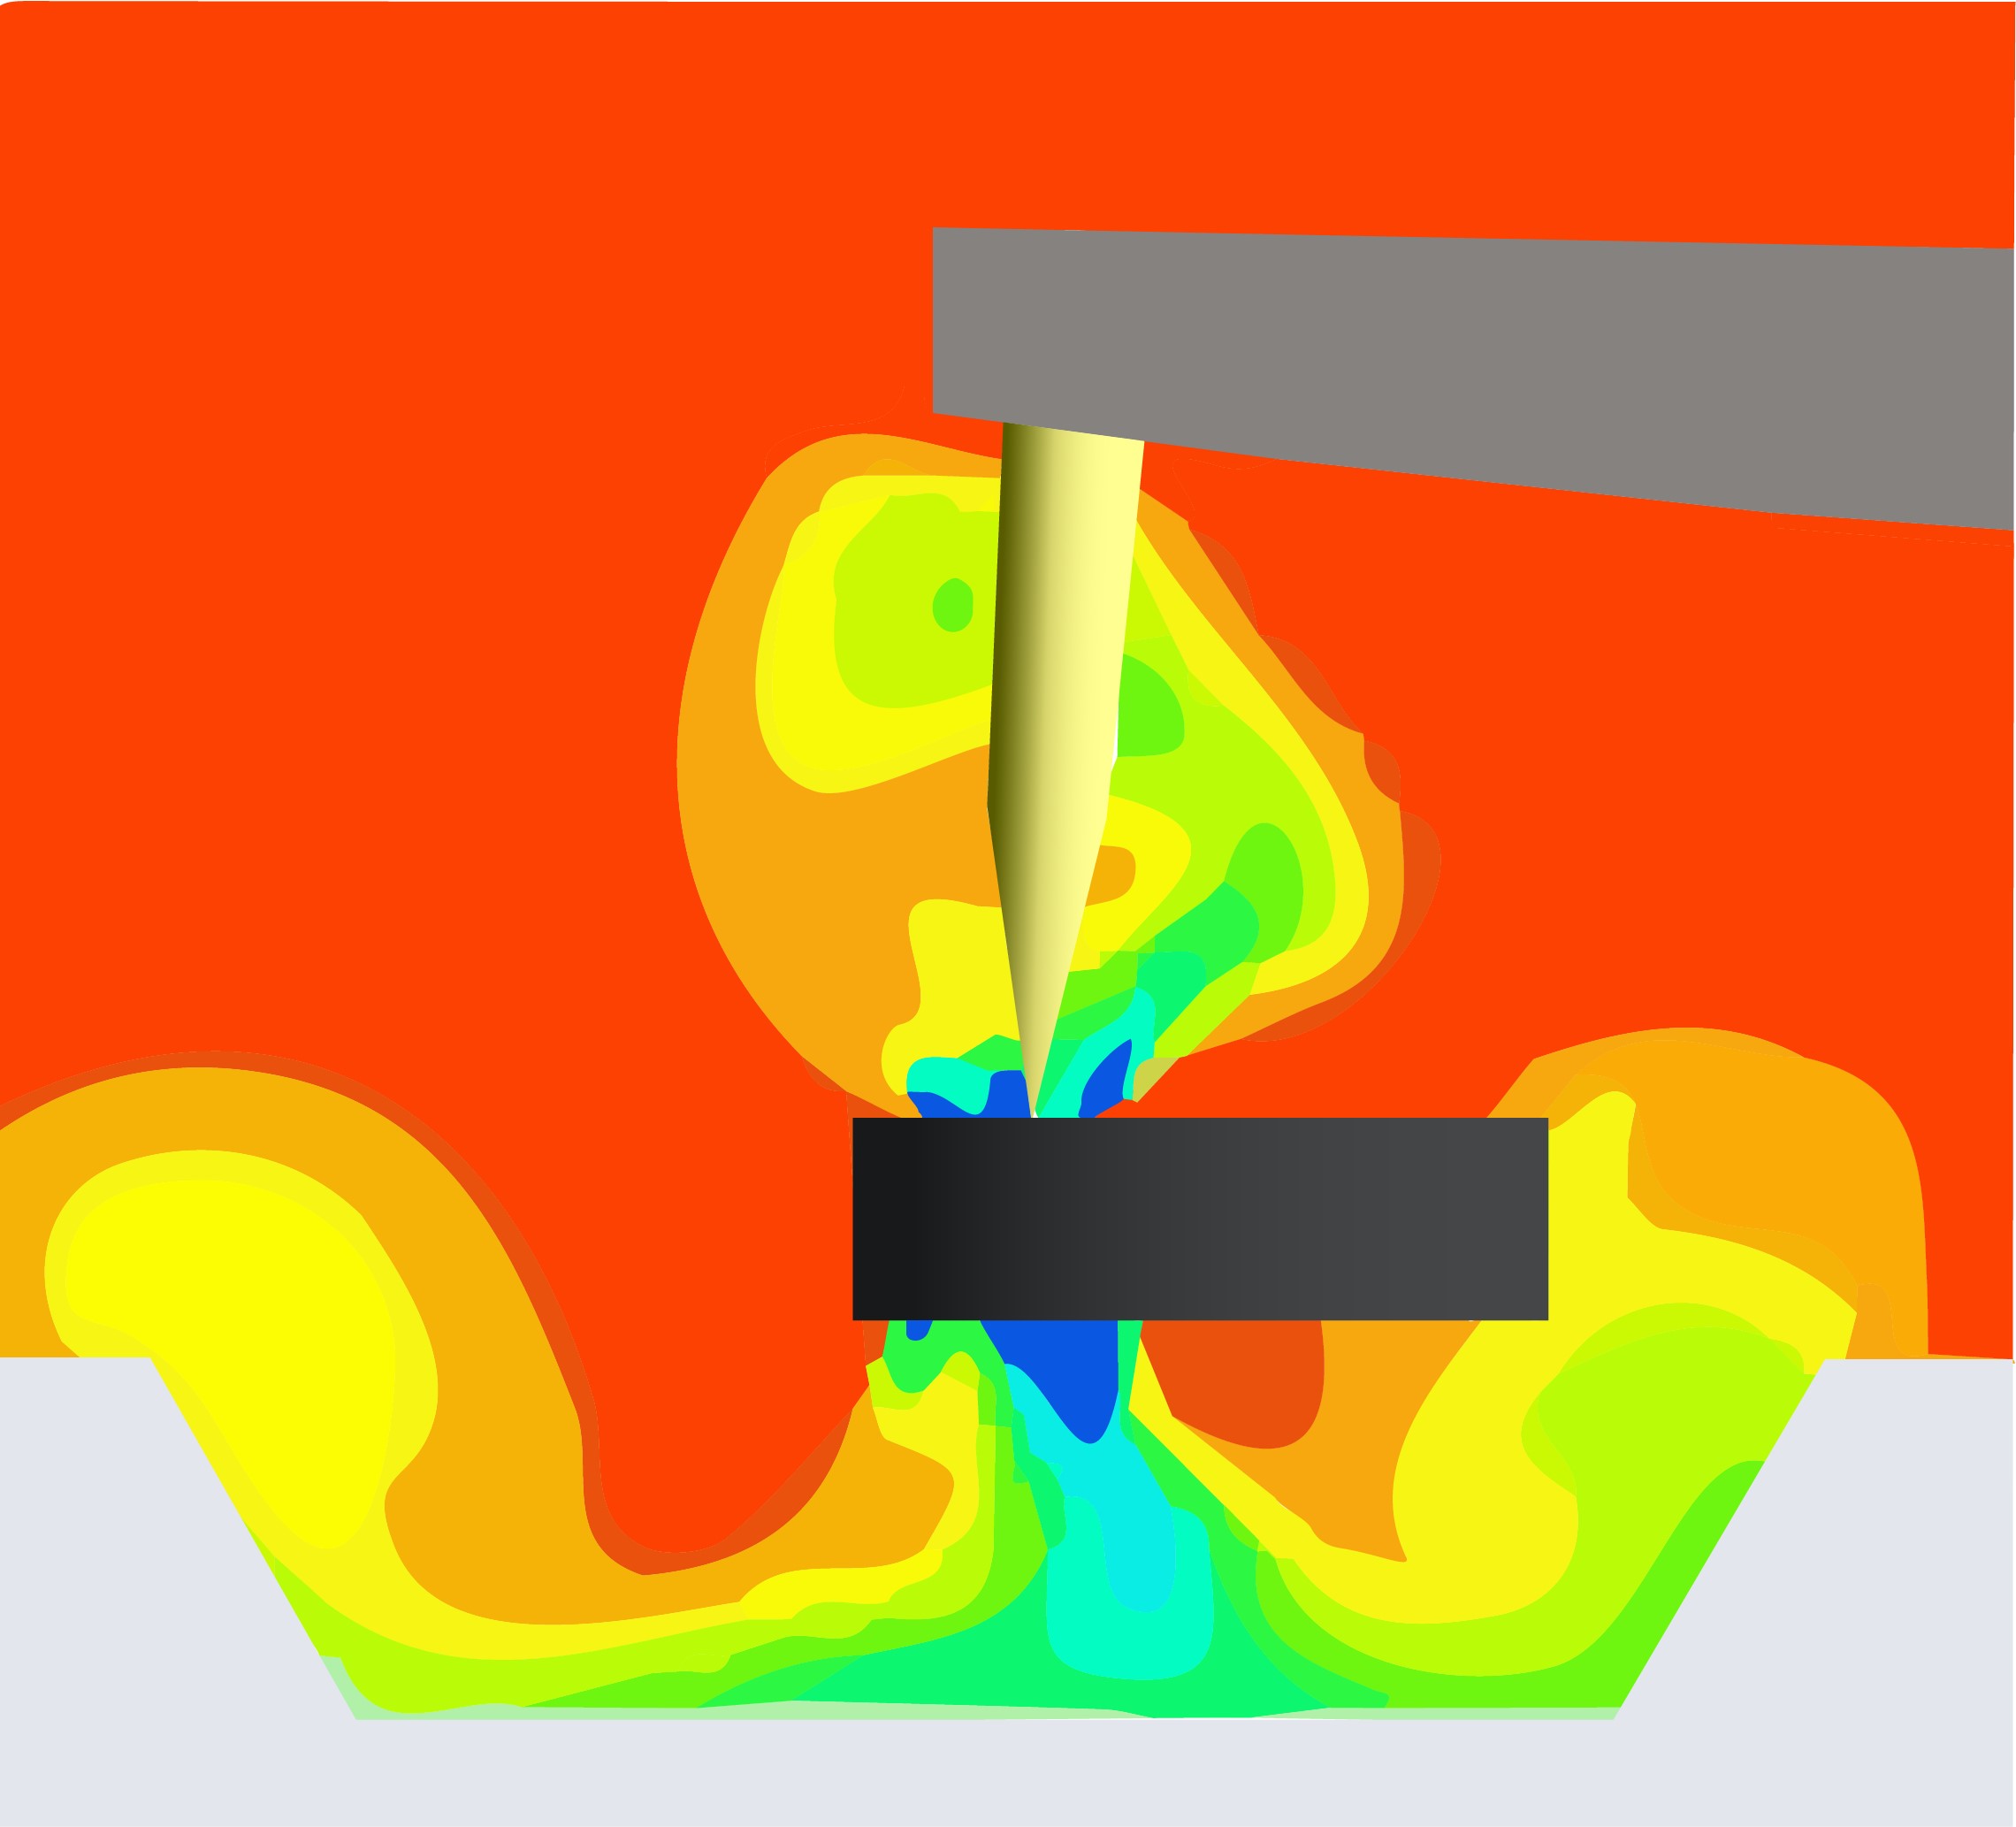
Se o nível de oxigénio estiver acima de um determinado nível, o FAB deforma-se e oxida. O nível de oxigénio no processo de ligação de fios tornou-se um requisito quantificável para o projeto do sistema de fornecimento de gás. A Figura 3 [6] mostra o modelo CFD da concentração de oxigénio. À medida que a corrente EFO aumenta, a temperatura provocada pela fusão do fio de cobre eleva-se. Isto pode induzir uma rápida expansão do volume de gás formador em redor do FAB. Se a taxa de fluxo de gás não for suficientemente elevada para fornecer uma cobertura de gás completamente inerte durante a fusão do FAB de cobre, pode ocorrer oxidação na camada superficial do FAB de cobre fundido devido à presença de oxigénio no ar circundante, causando eventualmente a formação de um FAB pontiagudo [7].
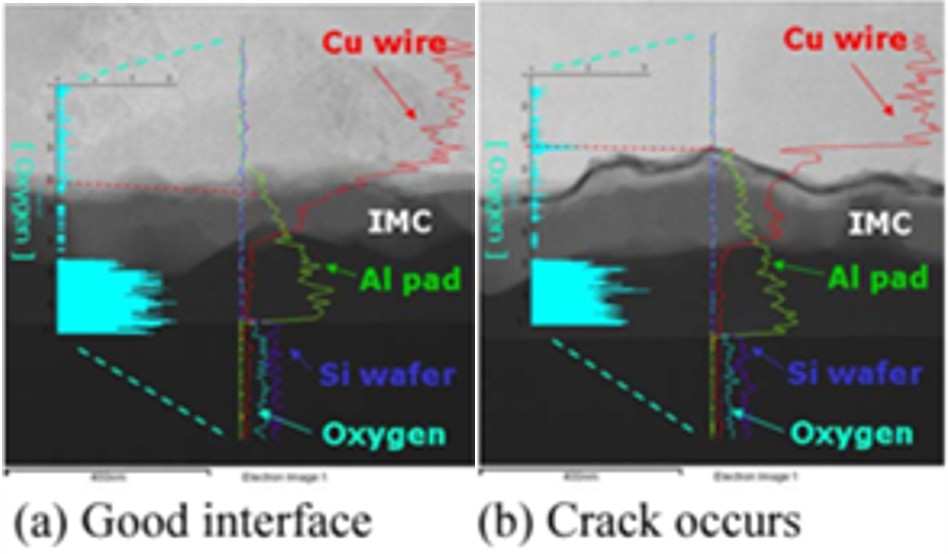
De acordo com Ivy et al. [8], um nível de oxigénio mais baixo numa área expandida pode ser alcançado pelo desenvolvimento de um sistema de fornecimento de gás de formação mais preciso. Após muitos anos de inovação, os sistemas avançados de fornecimento de gás de formação podem atualmente limitar o teor de oxigénio a menos de 1% em redor da FAB. A Figura 4 [9] mostra a comparação do teor de oxigénio na interface de ligação. A presença de Cu em condições húmidas facilita a sua oxidação. Além disso, o desempenho da ligação Cu-Al a humidade elevada apresenta uma baixa fiabilidade, uma vez que o sistema Cu-Al é frágil à corrosão, o que provoca fissuras entre o pad de Al e o fio de Cu. Geralmente, em casos de boa ligação, deteta-se muito pouco oxigénio no fio de Cu ou no pad de Al, incluindo a interface de ligação [9]. Quando os níveis elevados de oxigénio penetram no ambiente exterior, podem causar corrosão, que pode ser controlada reduzindo o material de absorção de humidade para evitar a entrada de oxigénio, o que pode aumentar a fiabilidade do processo e evitar a geração de fissuras. Num ambiente húmido, para garantir a ligação do fio de cobre no pad de alumínio, um ambiente seco, com baixo teor de halogéneo e grande teor de IMC, é o ideal [10].
De acordo com a investigação de ZW Zhong [11], a oxidação do fio de Cu provoca uma baixa adesão nas ligações por pontos, aumentando assim as taxas de não aderência. Quando um carretel de fio de Cu permanece na máquina de ligação durante um longo período, a camada espessa de óxido aumenta e impede a formação de uma boa ligação em cunha. Para resolver o problema da baixa adesão por pontos devido à oxidação superficial, foi desenvolvido um novo capilar com uma nova morfologia superficial. Em resumo, a oxidação da esfera de ligação por pontos (FAB) resulta numa forma e tamanho inconsistentes, dificultando o controlo dos parâmetros de ligação. A FAB mais rígida, criada pela camada de óxido, requer mais força e energia ultrassónica para a ligação, aumentando o risco de danos na área de contacto. Além disso, a camada de óxido afeta o contacto do metal puro entre a FAB e a área de contacto, contribuindo para a não aderência, especialmente na segunda ligação, que é geralmente feita em cunha.
4. FATORES QUE INFLUENCIAM A QUALIDADE DA BOLA DE AR LIVRE
Embora as especificações mencionadas tornem a ligação por fio de Cu uma alternativa adequada, o fio de Cu puro não é recomendado para utilização direta na indústria de semicondutores, uma vez que pode ser facilmente oxidado. Para criar uma esfera simétrica com dimensões precisas durante todo o processo EFO, a FAB não deve ser oxidada durante a sua formação. Se o cobre for oxidado, irá formar-se óxido nas superfícies da esfera, o que dificultará o processo de ligação e poderá mesmo causar danos nos pads e ligações fracas. Existem soluções para proteger os fios de cobre contra a oxidação, incluindo a utilização de gás de proteção (gás formador), o controlo do caudal do gás de proteção, o controlo do caudal do EFO e o comprimento do gap do EFO [2].
4.1. Gás de proteção (gás formador)
Para mitigar a oxidação, o papel dos gases na obtenção de uma ligação fiável é significativo. O gás formador, composto por H2 e N2 em várias proporções, tipicamente 5% de H2 e 95% de N2, é um gás protetor injetado durante a ligação. A Figura 5 [12] mostra o processo de ligação de fios e a injeção de gás formador durante a formação da FAB. A pureza do azoto e do hidrogénio utilizados no gás formador é geralmente de grau 5, contendo cerca de 3 ppm de hidrogénio e 3 ppm de humidade. Com base no estudo de Chauhan et al. [2], inicialmente, o N2 era utilizado para fornecer uma atmosfera inerte em torno da FAB, mas, mais tarde, descobriu-se que uma mistura de N2 e H2 pode atuar de forma mais eficaz do que o N2 puro para prevenir a oxidação. No entanto, em fios de Pd-Cu, o gás N2 por si só é suficiente para prevenir a oxidação [3]. A presença de H2 no gás formador desempenha um papel importante na formação da esfera, sendo que os benefícios da adição deste gás incluem o fornecimento de condutividade térmica adicional durante a formação do FAB, a produção de um FAB maior, a tendência para a criação de um FAB esférico e a redução da oxidação [13].
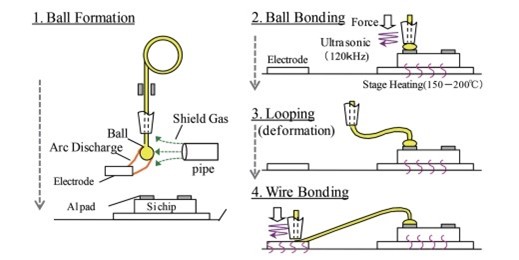
De acordo com o estudo de T. Uno [13], os efeitos do gás H2 são discutidos em termos de duas características: poder de aquecimento e constrição do arco. Comparativamente a outras espécies gasosas, o H2 apresenta uma tensão de arco mais elevada devido ao seu menor peso atómico. Quanto maior for a tensão do arco e a densidade do fluxo de calor, maior será o poder de aquecimento do arco protegido por H2. Consequentemente, espera-se que o H2 no gás formador forneça mais energia de aquecimento ao fio de Cu do que o N2 puro, resultando num maior tamanho da área de formação do arco (FAB) para a mistura N2+H2. Por outro lado, como referido, o H2 apresenta um menor peso atómico e uma menor energia de ligação H-H. Portanto, tende a expandir-se para fora na descarga do arco em comparação com o gás N2, o que leva a uma maior ação de arrefecimento do H2. A transferência de calor faz com que a temperatura na franja do arco diminua e o plasma do arco se dissipe. O efeito líquido do arrefecimento do H2 é a consequente constrição do arco. Este efeito é o 'efeito de pinçamento térmico' na tecnologia de soldadura, que é significativo com o H2 no gás de formação. A Tabela 4 [13] mostra o tamanho FAB do fio de Cu revestido (EX1) e do fio nu em N2 puro e N2+H2. No entanto, uma questão importante durante a injeção de gás de formação no processo FAB é o aumento de H2. Para além das vantagens que o H2 traz para o processo FAB, pode apresentar desvantagens, incluindo custos mais elevados e problemas de segurança, dado que o hidrogénio é um gás inflamável [13]. O H2 é um gás altamente inflamável e pertence ao grupo de gases da classe de isolamento de impacto (IIC) e da classe de temperatura T1, o que o torna um dos gases mais quentes e perigosos [14]. A gama de inflamabilidade do hidrogénio (variando entre 4% a 77%), juntamente com características como propriedades de ignição e flutuabilidade que requerem controlo de engenharia, impõe o estabelecimento de um sistema para garantir a sua utilização segura [15].
Tabela 4. Dimensões do fio de cobre
Gás em formação | EX1 | Cu nu |
N2 | 48,7 | 48,4 |
N2+5%H2 | 51,5 | 50,9 |
4.2. VAZÃO DO GÁS FORMADOR
A qualidade do FAB pode ser controlada pelas taxas de fluxo do gás formador. Segundo Pequegnat, Mayer, Persic e Zhou [16], taxas de fluxo elevadas podem causar defeitos na forma do FAB devido à mudança do fluxo de laminar para turbulento e à alteração do processo EFO. A Fig. 6 [17] mostra que as ligações de Golf são causadas pela inclinação do FAB devido à energia de entrada excessiva ou ao fluxo muito rápido do gás de proteção.
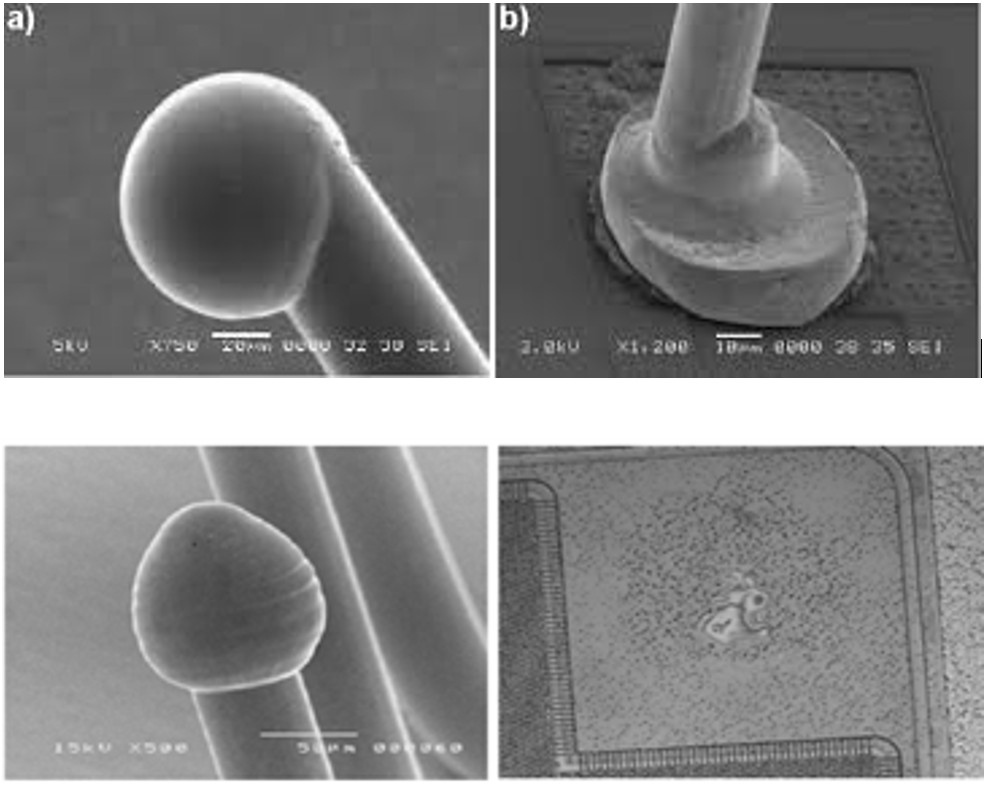
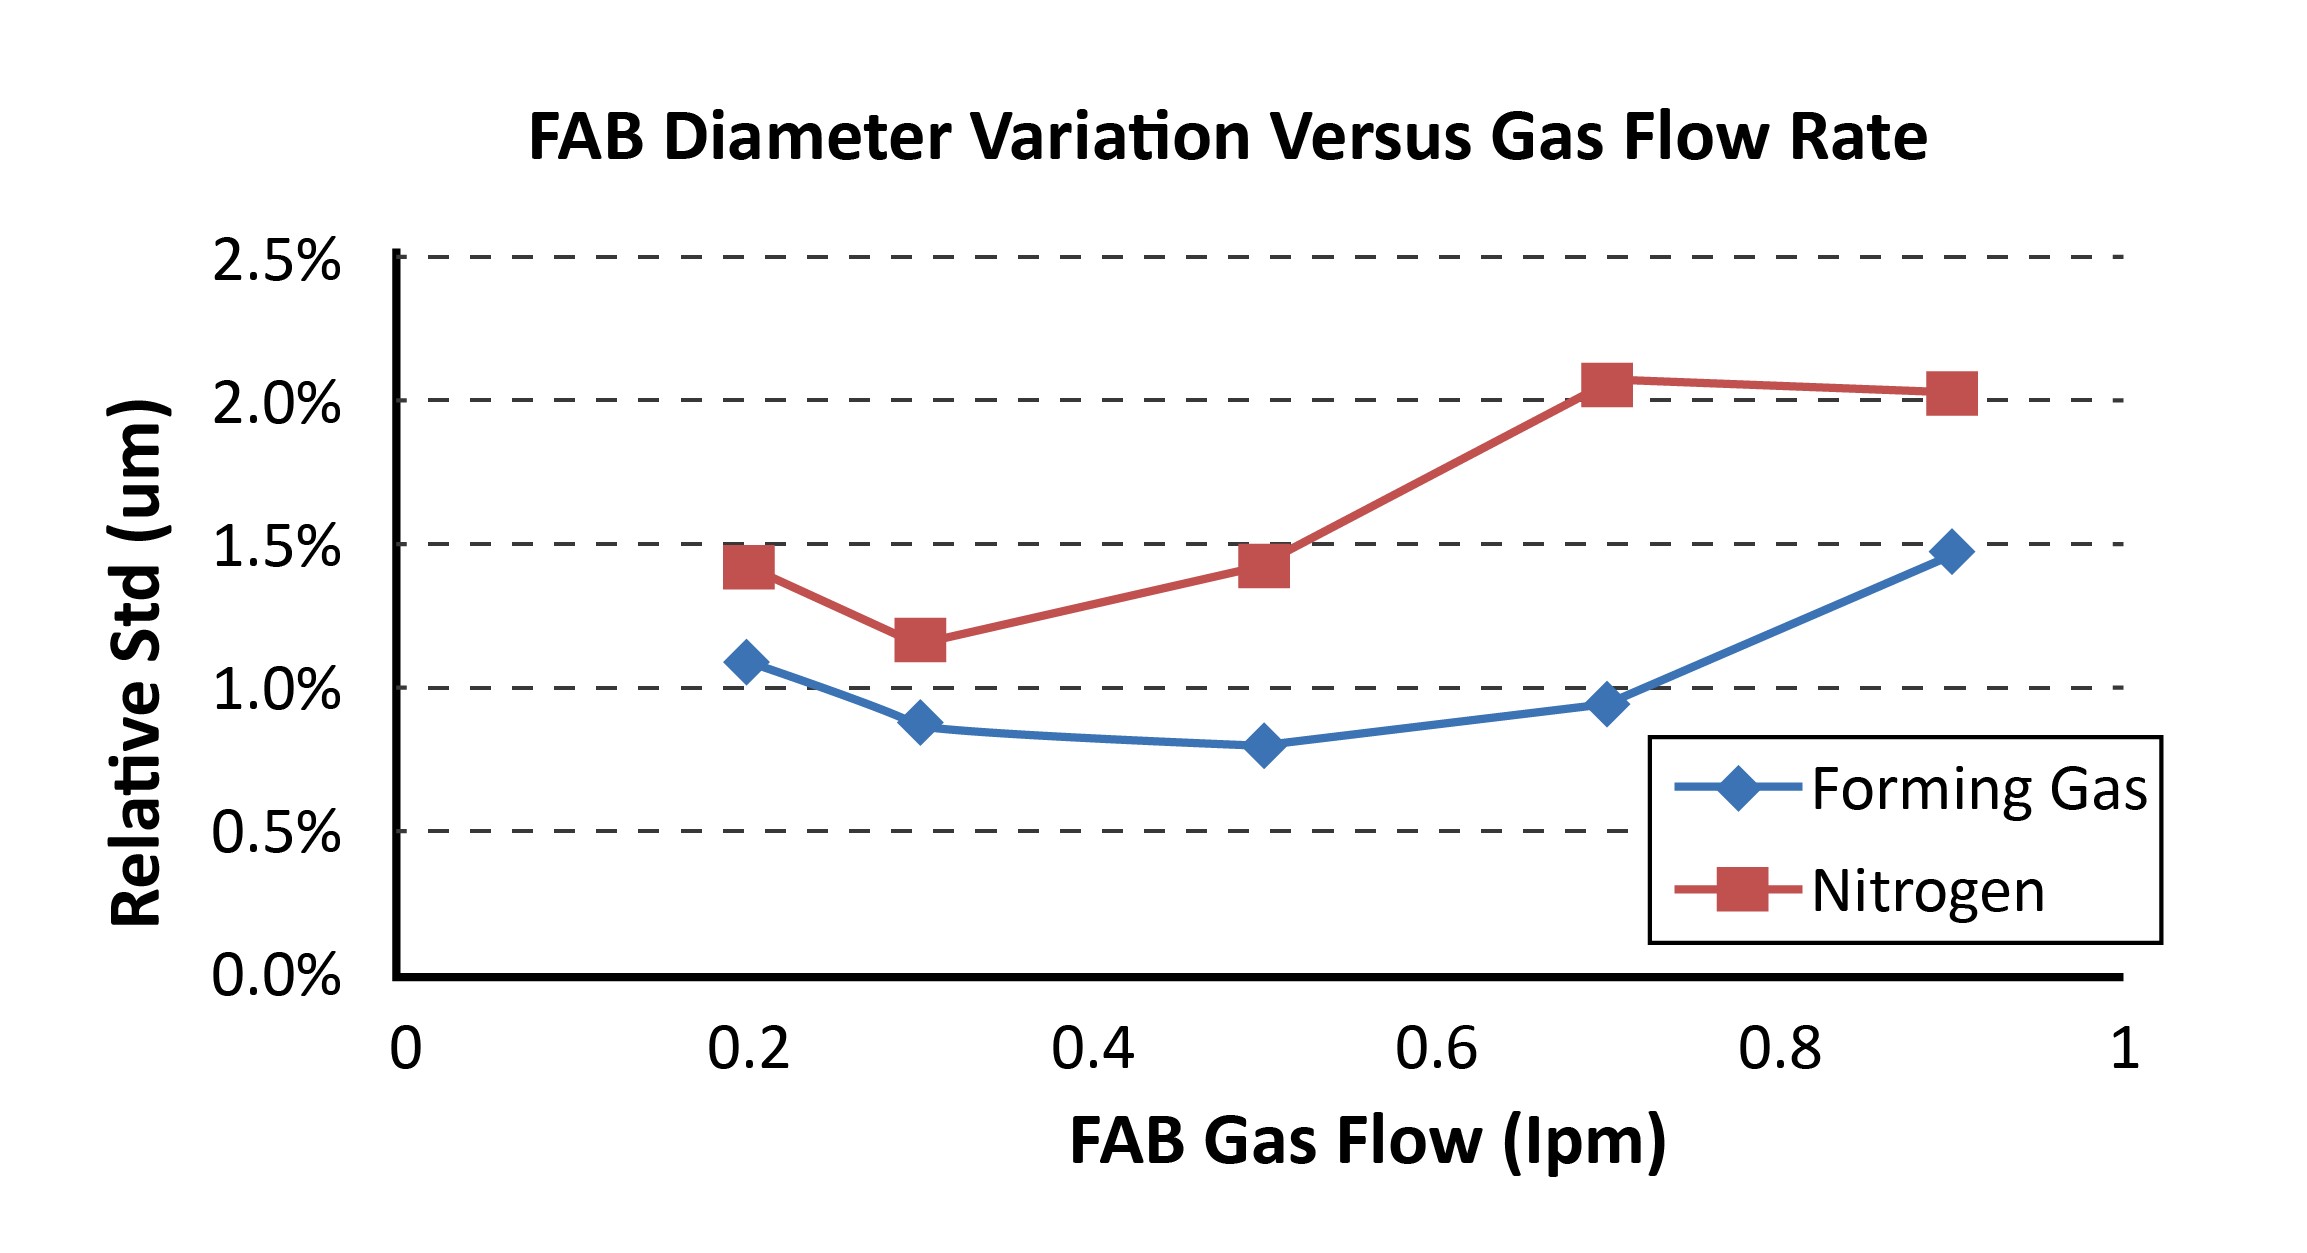
Em contrapartida, se o fornecimento de gás formador for insuficiente, o FAB será oxidado devido à entrada de oxigénio no tubo de vidro através do orifício por onde passa o capilar [2]. Portanto, o caudal de gás deve ser controlado na formação do FAB para criar um FAB perfeito. Jiang et al. [7] realizaram uma experiência para otimizar o caudal de gás formador e as configurações do EFO para FAB de cobre com um determinado diâmetro. Reportaram que um caudal inferior ao nível ideal leva a FABs parcialmente oxidados e distorcidos. No entanto, um caudal superior ao nível ideal leva a um forte efeito de convecção e à formação de esferas pontiagudas. Além disso, o efeito do caudal de gás na formação do FAB foi comprovado por Chylak et al. [6], onde a consistência do diâmetro do FAB piora para caudais de gás tanto na extremidade superior como na inferior da gama. A Figura 7 [6] mostra a variação do diâmetro do FAB em função do caudal do gás de cobertura do FAB para o gás formador e para o azoto. Em conclusão, o caudal do gás formador influencia a prevenção da oxidação e a forma da esfera de formação, pois um caudal baixo não impede a oxidação da esfera, enquanto que um caudal elevado pode resultar numa esfera pontiaguda.
4.3. CAUDAL DE EFO
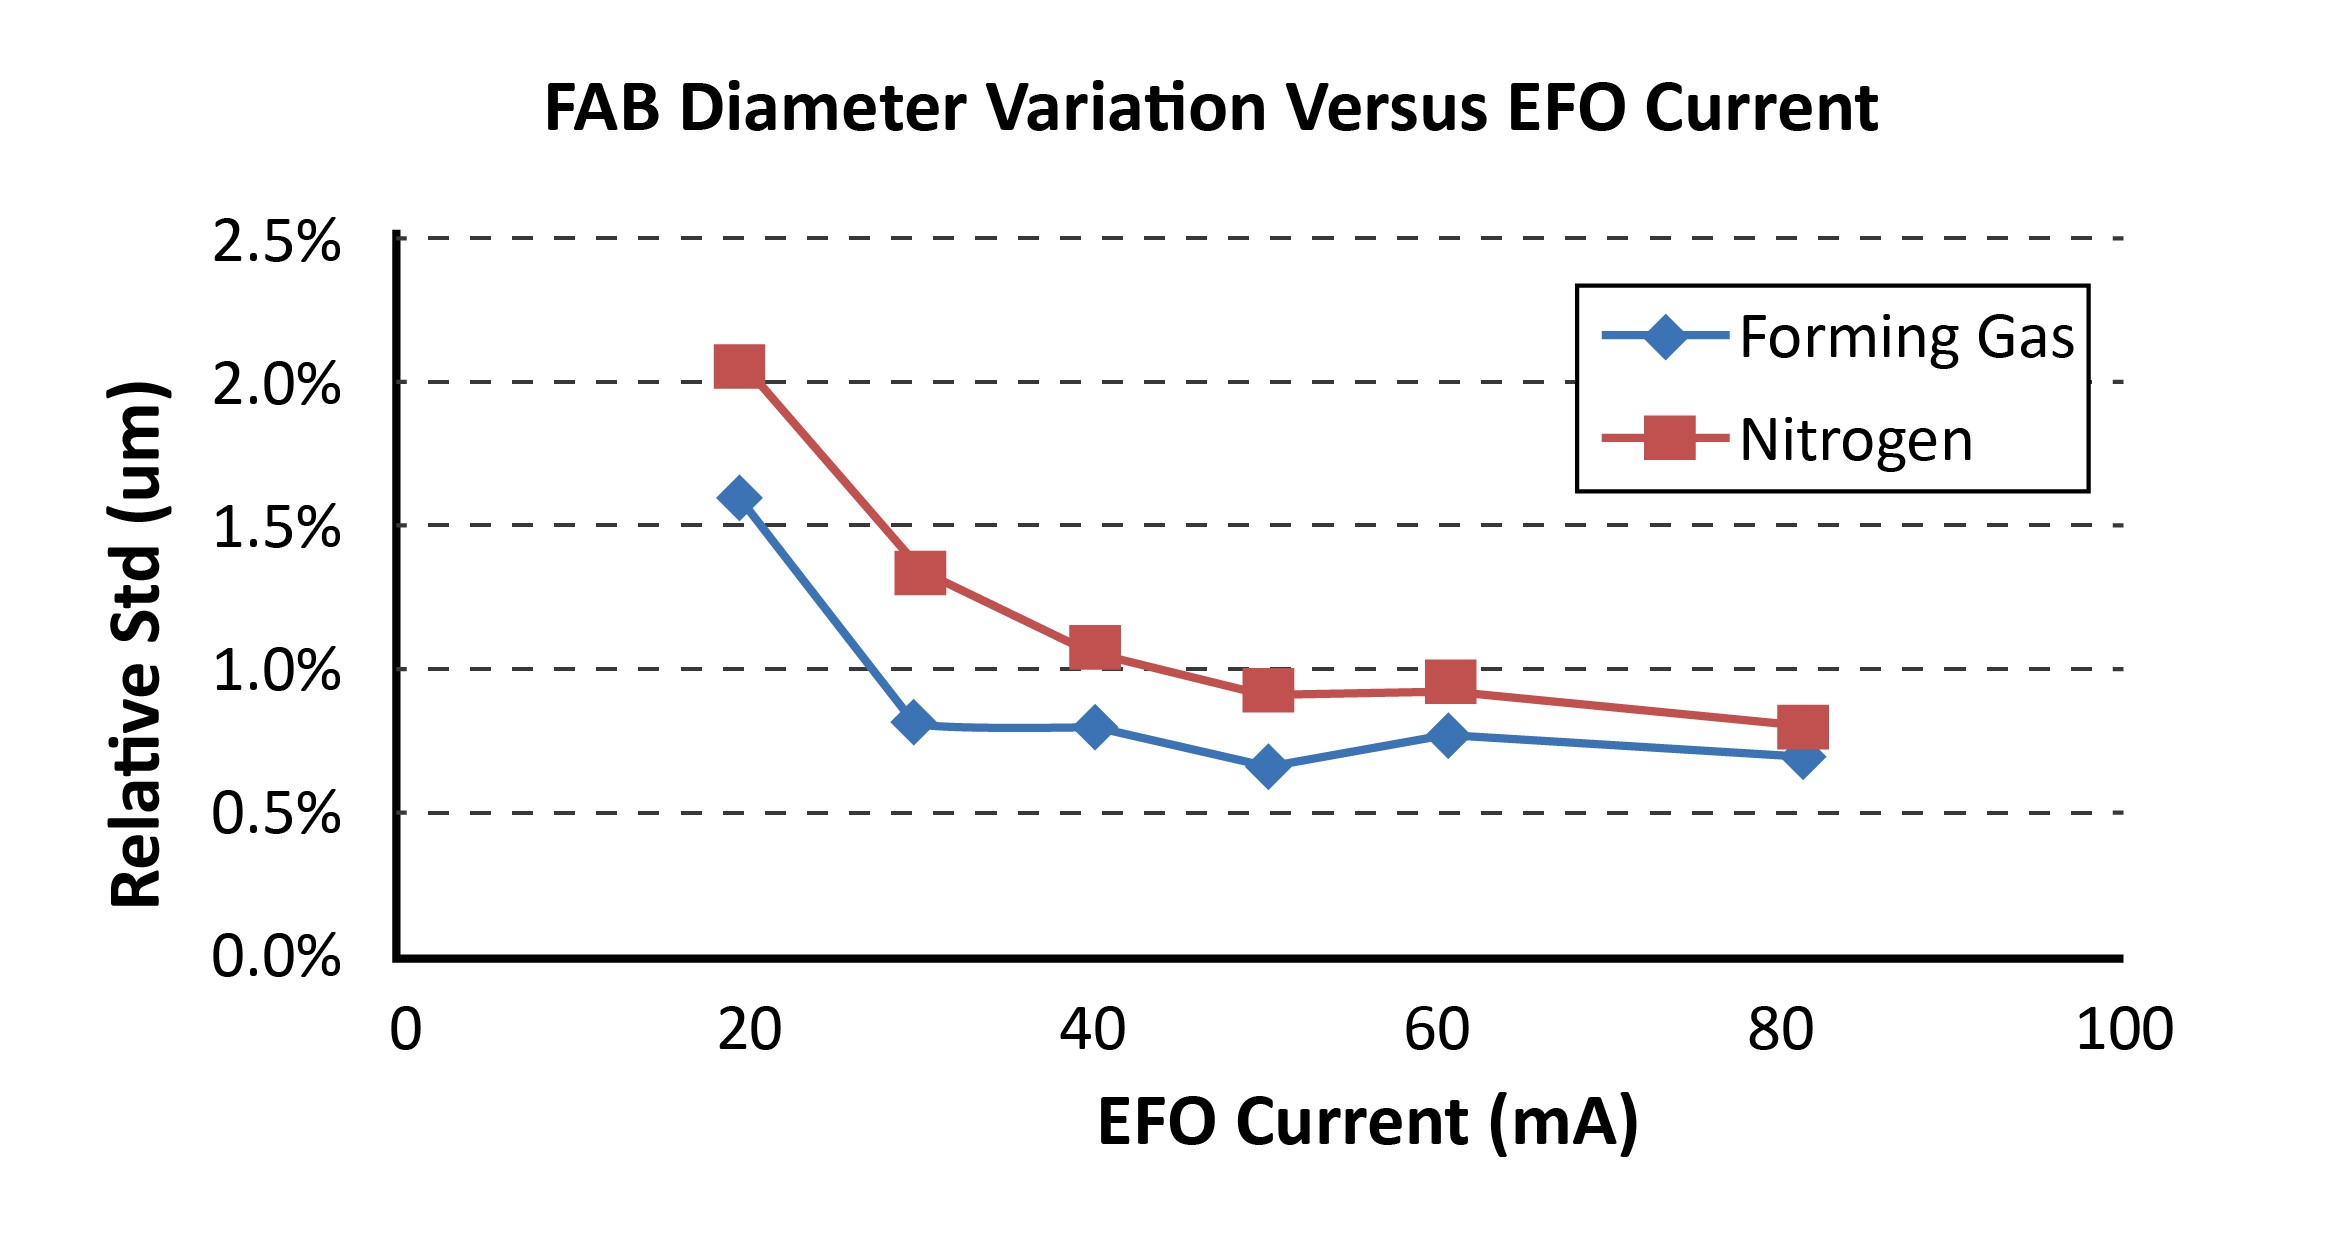
A corrente EFO, que pode variar consoante o tipo de fio, tem um efeito significativo na formação da FAB. Por exemplo, o fio de Cu requer uma corrente EFO mais elevada do que o fio de Au. A corrente EFO e o tempo de queima EFO estão intrinsecamente relacionados. Quanto menor for a corrente EFO, maior será o tempo de queima EFO necessário para produzir o mesmo diâmetro de FAB. Se a corrente EFO for aumentada, existe uma maior tendência para a formação de esferas irregulares [6]. A Figura 5 [6] ilustra a variação do diâmetro da FAB em diferentes correntes EFO para o gás formador e para o azoto. A variação do diâmetro do fio tem impacto no diâmetro da FAB, no entanto permanece incontrolável na ligação de fios de Cu. Dependendo do diâmetro do fio, da corrente EFO e do tempo de queima, a relação entre o diâmetro da FAB e o diâmetro do fio deve estar na gama de 1,6 a 3. Portanto, com base no tipo e diâmetro do fio, a corrente EFO e o caudal de gás devem ser otimizados [2].
4.4. O COMPRIMENTO DA LACUNA DE EFO
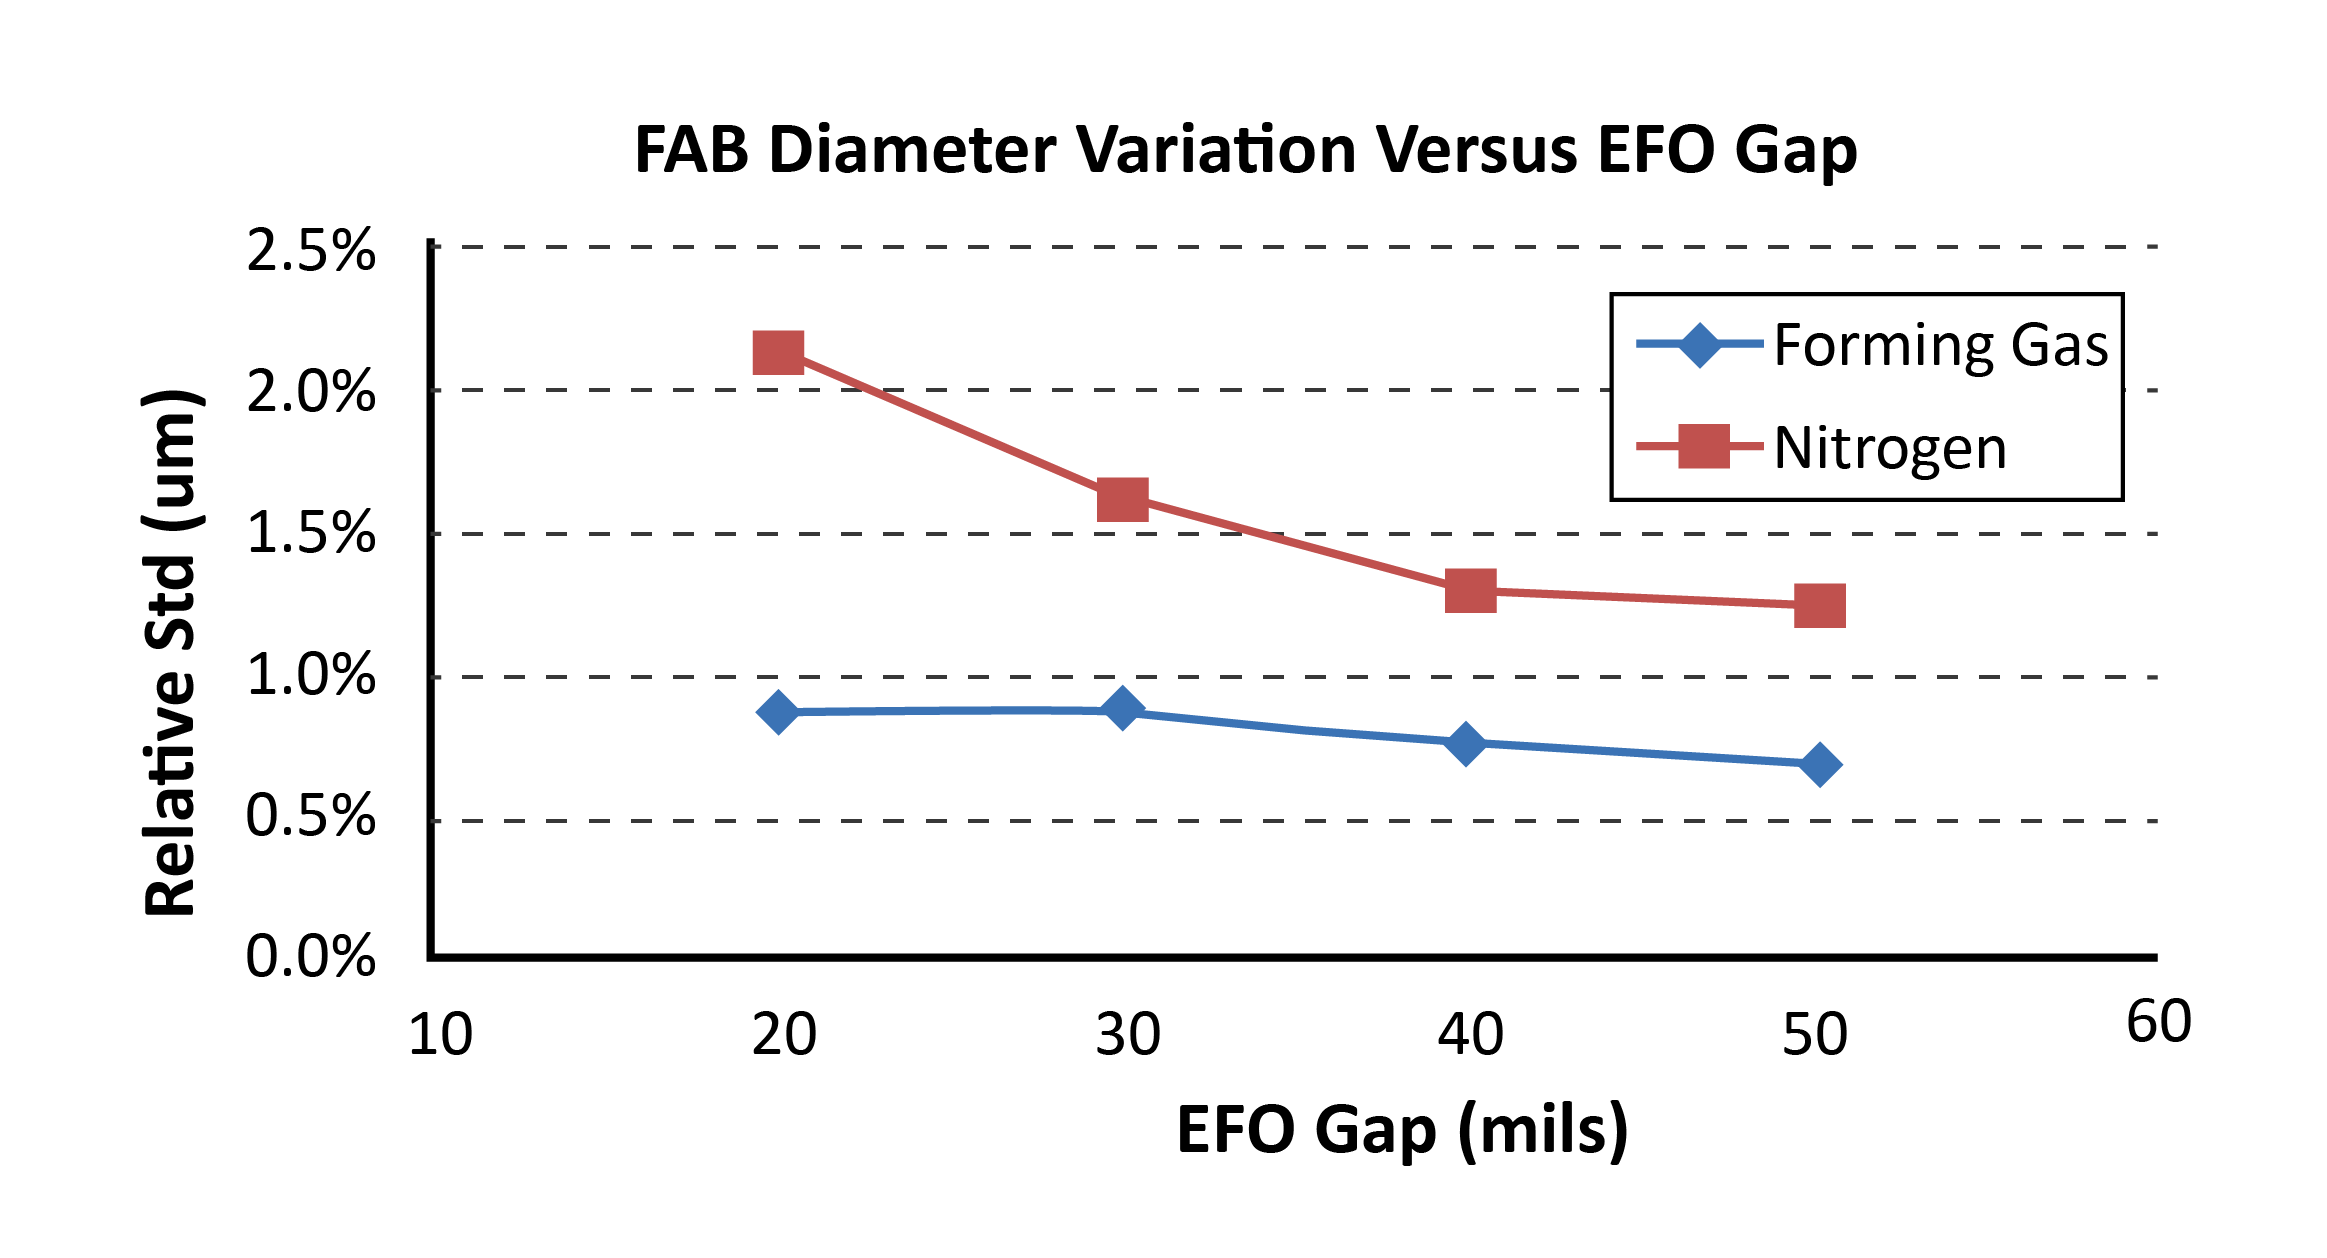
Além disso, a distância vertical entre a ponta da vareta EFO e a extremidade do fio antes da formação da FAB é uma consideração importante na ligação de fios de cobre. A Fig. 9 [6] ilustra a variação do diâmetro da FAB em diferentes configurações de folga do EFO para o gás formador e N2. De acordo com Chylak et al. [6], quanto menor for a folga do EFO, maior será a consistência do diâmetro da FAB.
Em síntese, existem duas opções de gás para proteção: N2 puro e uma mistura de 95% de N2 e 5% de H2 (gás formador). O N2 puro pode ser utilizado para fios de Pd-Cu, enquanto que para fios de Cu sem revestimento, recomenda-se a mistura de N2 + H2 como gás formador. Para além do gás de proteção, vários outros parâmetros merecem consideração no processo de formação da camada de formação de feixe de óxido de alumínio (FAB), incluindo o caudal de gás, a temperatura, a distância vertical entre a ponta da sonda do elétrodo de fibra ótica (EFO) e a extremidade do fio antes da formação da FAB, e a amplitude da corrente do EFO.
5. MISTURADORES DE GÁS E A SUA VALIOSA APLICAÇÃO NO PROCESSO DE LIGAÇÃO DE FIOS DE COBRE
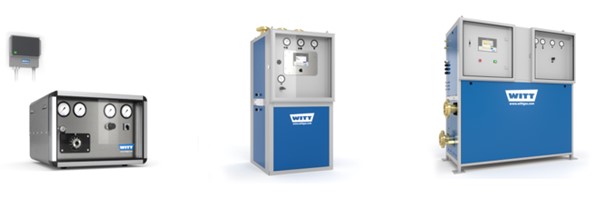
Como discutido, no processo de formação da FAB, a oxidação deve ser evitada para obter uma FAB simétrica, sem desvios dimensionais, resultando numa ligação fiável. A oxidação do Cu pode ser prevenida com a utilização de gás formador durante a ligação. Deve-se considerar que a oxidação também pode ocorrer se o caudal do gás formador não for adequadamente controlado. O gás formador é uma mistura de hidrogénio e azoto; o azoto é um gás inerte que protege o oxigénio do meio ambiente, e o hidrogénio promove o processo de soldadura [2]. Embora as misturas padrão de gases pré-preparadas estejam comummente disponíveis, a mistura de gases no local apresenta uma vantagem notável, particularmente em cenários que envolvem um elevado consumo, a necessidade de composições de gases especializadas ou ajustes frequentes na mistura de gases [18]. Uma mistura homogénea e de alta qualidade de dois ou mais gases técnicos é melhor produzida utilizando misturadores de gases. Proporcionam uma combinação personalizável com capacidade adaptável para satisfazer os requisitos específicos do projeto, com caudais variáveis até 2180 Nm³/h. Para um caudal ainda mais elevado, a operação simultânea de múltiplos misturadores é possível através da integração de dispositivos de comutação. Estes dispositivos não só aumentam a flexibilidade operacional durante os períodos de pico de produção, como também facilitam transições perfeitas entre misturadores em caso de avaria ou para fins de calibração.
5.1. TIPO DE MISTURADOR DE GÁS
Os misturadores de gás estão disponíveis em vários tipos, incluindo aqueles equipados com válvulas de mistura mecânicas, válvulas de mistura eletrónicas e controladores de caudal, como os Controladores de Fluxo de Massa (MFCs) [19].
5.1.1. Misturador de gás com válvula de mistura mecânica
Este tipo está disponível em duas versões: válvula doseadora e válvula proporcional. Para misturas de dois gases, as válvulas proporcionais são ideais, pois possuem duas entradas e uma saída de gás. Com três ou mais gases, podem ser utilizadas válvulas doseadoras mecânicas mais simples, com uma válvula para cada gás [19].
5.1.2. Misturador de gás com controladores de caudal (controlador de caudal mássico ou MFC)
Os misturadores de gases com tecnologia MFC apresentam a máxima precisão na mistura de gases. Estes sistemas regulam a produção de misturas gasosas controlando o caudal mássico de cada gás envolvido. O caudal volumétrico dos gases é registado no controlador de caudal mássico correspondente, que utiliza a condutividade térmica para a regulação. De seguida, os caudais volumétricos dos gases individuais são combinados para criar a mistura desejada [19].
5.2. ACESSÓRIOS PARA MISTURAR O MISTURADOR DE GÁS E MELHORAR A QUALIDADE
5.2.1 Analisador
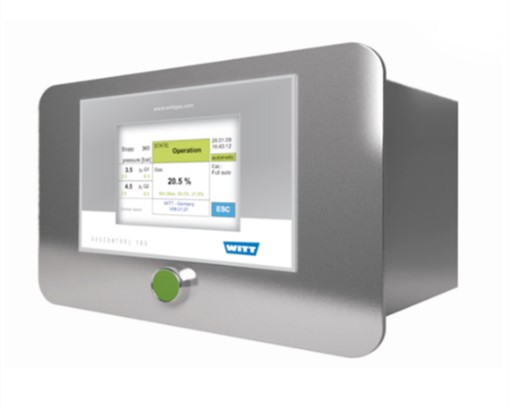
Os analisadores de gases são altamente versáteis e determinam as concentrações de gases em misturas gasosas de forma rápida e precisa. Ao monitorizar a mistura, podem enviar feedback ao misturador para manter a concentração dentro do intervalo definido. Estes dispositivos estão equipados com diversos sensores de alta precisão que facilitam a operação dos analisadores e tornam todo o processo mais fiável. Ao proporcionar uma elevada qualidade e segurança ao processo, os analisadores podem ser integrados num misturador de gases onde é necessária a análise contínua (em linha) da concentração de gás. Estes dispositivos podem analisar o nível de H2 da mistura gasosa, o que pode afetar a qualidade do processo FAB. Entre as opções dos analisadores, podem ser referidas a interface Ethernet, a interface USB, as configurações remotas, o software para monitorização, a calibração totalmente automática, o registo de dados, a impressora digital e o serviço de correio eletrónico [19].
5.2.2. Monitorização da pressão de entrada
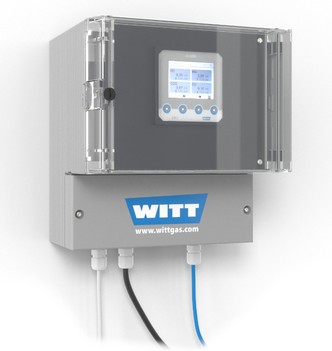
A monitorização da pressão de entrada é um dos acessórios que ajudam a melhorar a qualidade dos misturadores de gases. Ao monitorizar a pressão de até cinco gases em simultâneo, estes dispositivos garantem a qualidade e a produtividade do processo produtivo. Os dispositivos de monitorização de pressão possuem alarmes óticos e acústicos que são ativados em caso de falha no fornecimento de gás. Possuem também um sistema à prova de explosão para utilização em áreas classificadas [19].
5.2.3. Comutação automática
O fornecimento contínuo de gás é um dos requisitos essenciais de muitas indústrias, especialmente na indústria de semicondutores. O sistema de comutação consiste na instalação paralela de dois sistemas de fornecimento de gás, o que garante um fornecimento ininterrupto. Este dispositivo é uma solução adequada durante os períodos de pico de procura e facilita a manutenção dos misturadores de gás. A estação de comutação monitoriza o desempenho do fornecimento de gás, recebendo dados dos analisadores e transmissores de pressão integrados. Quando ocorre uma queda de pressão, o dispositivo de comutação interrompe o fluxo do primeiro sistema e ativa o segundo. Este processo garante o fornecimento ininterrupto de gás e a produção contínua, através da transição entre sistemas. Além disso, durante a manutenção ou reparação de um dos misturadores, é possível mudar para o outro sistema sem interromper o processo de produção. Estas operações são realizadas de forma prática através de um ecrã sensível ao toque [19].
6. ÁREAS POTENCIAIS DE INOVAÇÃO QUE PODEM IMPULSIONAR AVANÇOS NOS MISTURADORES E ANALISADORES DE GASES
Como mencionado anteriormente, os misturadores de gases desempenham um papel crucial na indústria de semicondutores, uma vez que são essenciais para a tecnologia de ligação de fios de cobre. No entanto, para melhorar o processo de ligação, é necessário equipar os misturadores de gases com as tecnologias mais recentes. Como já foi referido, a percentagem de oxigénio em redor da FAB (Fabrication Board) tem um efeito significativo na qualidade da FAB e, consequentemente, na ligação. Os misturadores de gases equipados com um sistema de controlo de caudal e um analisador de O2 podem medir o nível de oxigénio continuamente, e o caudal do gás de formação pode ser controlado em conformidade. Este método pode contribuir significativamente para aumentar a qualidade do processo de ligação e otimizar o consumo de gases de formação. Outra questão importante é a pureza dos gases, que afeta a fiabilidade da ligação. No futuro, um dos elementos a investigar será o efeito da pureza dos gases na qualidade da formação da FAB. Uma área para melhoria neste contexto é a melhoria das capacidades de comunicação e monitorização dos dispositivos. No âmbito da Internet das Coisas (IoT), os eventos do mundo real são detetados e processados para gerar respostas relevantes. De salientar que qualquer aplicação IoT que utilize software para gerar uma resposta a um evento desencadeador pode ser considerada uma forma inicial de inteligência artificial (IA). Consequentemente, a IA desempenha um papel vital para que a IoT funcione de forma otimizada. É provável que, com o avanço da IoT e o consequente aumento da utilização da IA, a comunicação e o controlo dos misturadores de gás ocorram sem intervenção humana, resultando numa maior eficiência.
7. CONCLUSÃO
Considerando a rápida evolução da tecnologia e o papel crucial dos avanços tecnológicos na indústria de semicondutores, este artigo apresenta uma visão geral do desenvolvimento histórico do processo de ligação por fio e dos seus subsequentes melhoramentos. Observou-se que o aumento do custo do ouro resultou na substituição do fio de cobre por fio de cobre nesta indústria. O artigo discute os desafios encontrados com a utilização de fios de cobre e as tecnologias implementadas para melhorar o processo de ligação na indústria de semicondutores. Ao explorar os métodos de ligação por fio de cobre, a ligação por cunha esférica (ball-wedge bonding) surgiu como a preferida. No entanto, neste método, a oxidação representou um desafio significativo, resultando em danos nos pads e nas ligações parciais frágeis após o processo de moldagem. O gás formador, uma mistura de nitrogénio e hidrogénio, foi examinado como uma solução eficaz para prevenir a oxidação durante o processo de fabrico a laser (FAB). Este gás protetor pode ser produzido utilizando misturadores de gás de última geração e analisado e controlado continuamente por analisadores de gás de alta tecnologia. Os misturadores de gás podem ser melhorados por sistemas de controlo de fluxo e analisadores contínuos de O₂ para melhorar a qualidade do processo de ligação, otimizando a taxa de fluxo. Além disso, estes dispositivos serão provavelmente equipados com capacidades de inteligência artificial, permitindo uma comunicação e monitorização mais integradas.
Agradecemos especialmente o apoio profissional da Dra. Sepideh Yazdani, Mina Koochaki e Setayesh Salarpour.
-
Referências
REFERÊNCIAS
1. C. Marvin Jiawei, “Estudo de fiabilidade da ligação de fios de cobre e vias de silício. Tese de doutoramento”, Universidade Tecnológica de Nanyang, Singapura, 2020, doi: 10.32657/10356/142271.IEEE Std 1234™-2020,
2.º PS Chauhan, A. Choubey, Z. Zhong e MG Pecht, Cobre Wire Bonding. Springer, 2014. doi: 10.1007/978-1-4614-5761-9.
3.º P. Chauhan, Z. Zhong e M. Pecht, “Preocupações e melhores práticas de ligação de fios de cobre”, Journal of Electronic Materials, vol. 42, nº 8, pp. 2415–2434, maio 2013, doi: 10.1007/s11664-013-2576-1.
4. G. Hu, “Comparação de ligações de fios de cobre, prata e ouro na metalização de interligações”, in Electronic Packaging and High Density Packaging Technology (ICEPT-HDP), agosto de 2012, doi: 10.1109/icept-hdp.2012.6474674.
5. J. Foley, H. Clauberg e B. Chylak, “Viabilizando a ligação de fios de cobre de passo fino em alto volume: Melhorias na capacidade do processo e do equipamento”, 3ª Conferência de Tecnologia de Integração de Sistemas Electrónicos ESTC, Setembro de 2010, doi: 10.1109/estc.2010.5643003.
6.º B. Chylak, H. Clauberg, J. Foley e I. Qin, “Copper Wire Bonding: R&D to High Volume Manufacturing,” IMAPS Symposia and Conferences, vol. 2012, nº. 1, pp. 000638–000649, Jan. 2012, doi: 10.4071/isom-2012-wa41.
7.º Y. Jiang, R. Sun, S. Wang, D. Min e W. Chen, “Estudo de um método prático de ligação de fios para a aplicação de fios de cobre em circuitos integrados de grande escala”, in Proceedings of the 60th Electronic Components and Technology Conference (ECTC), 2010.
8.º I. Qin, A. Shah, H. Xu, B. Chylak e N. Wong, “Avanços na tecnologia de ligação de fios para diferentes materiais de fios de ligação”, IMAPS Symposia and Conferences, vol. 2015, nº 1, pp. 000406–000412, out. 2015, doi: 10.4071/isom-2015-wp33.
9.º SH Kim, JW Park, SJ Hong e JT Moon, “O comportamento da interface do sistema de ligação Cu-Al em condições de elevada humidade”, 12ª Conferência de Tecnologia de Embalagem Eletrónica, Singapura, Dez. 2010, doi: 10.1109/eptc.2010.5702699.
10.º Liu, H., Zhao, Z., Chen, Q., Zhou, J., Du, M., Kim, S., Chae, J., & Chung, M. (2011). Fiabilidade da ligação de fios de cobre em ambiente húmido. 13ª Conferência de Tecnologia de Embalagem Eletrónica de 2011. doi.org/10.1109/eptc.2011.6184385
11.º Z. Zhong, “Visão geral da ligação de fios utilizando fio de cobre ou fio isolado”, Microelectronics Reliability, vol. 51, nº 1, pp. 4–12, jan. 2011, doi: 10.1016/j.microrel.2010.06.003.
12.º T. Uno, T. Yamada, T. Oyamada e T. Oda, “Fios de ligação de alto desempenho para embalagens de semicondutores”, UDC 621 . 3 . 049 . 77 : 621 . 792 . 042, 2017.
13.º T. Uno, “Melhorando a capacidade de ligação com fio de cobre revestido” Microelectronics Reliability, 2011, 51(1), 88–96.
14. “Ventiladores com certificação ATEX - para o grupo de gás IIC: Hidrogénio”, Axair Fans. www.axair-fans.co.uk/wp-content/uploads/2022/10/ATEX-Certified-Fans-Hydrogen-IIC.pdf
15. “Hidrogénio visto à luz das Diretivas ATEX”, Certificação Gexcon, 15 de dezembro de 2015. www.gexconcertification.com/2022/12/15/hydrogen/
16. A. Pequegnat, M. Mayer, J. Persic, Zhou, “Caracterização acelerada de materiais de fios de ligação”, in Proceedings of the International Symposium on Microelectronics, IMAPS, pp. 367-373, 2009.
17. H. Xu, C. Liu, V. Silber Schmidt, H. Wang, “Efeitos dos parâmetros do processo na capacidade de ligação na ligação de esferas de cobre termossónicas”, in atas da Conferência de Componentes e Tecnologia Eletrónica (2008), pp. 1424-1430.
18. Witt, “Misturadores de gás – benefícios, tecnologias, aplicações”, www.wittgas.com/downloads/white-papers/
19. Witt, “Misturadores de gás”, www.wittgas.com
-
Acrónimos
ACRÓNIMOS
- Circuito Integrado (CI)
- O2 Oxigénio
- Cobre (Cu)
- Ouro
- composto intermetálico IMC
- Bola de ar livre FAB
- Zona afetada pelo calor (ZAC)
- EFO Desligamento Elétrico de Chamas
- Alumínio
- Prata
- Paládio
- Pd-Cu Paládio-Cobre
- Fio de cobre revestido EX1
- Ni Níquel
- TI Texas Instruments
- Azoto N2
- H2 Hidrogénio
- FG Gás Formador
- Classe de isolamento de impacto IIC
- CFD - Dinâmica de Fluidos Computacional
- Controlador de Fluxo de Massa MFC
- IoT Integrada das Coisas
- IA (Inteligência Artificial)